
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-09 Herkunft:Powered


Sich durch eine 1,5 cm dicke Stahlplatte kämpfen, nur um mit gezackten Kanten und einem Berg von Schrott zurückzulassen? Wir waren alle schon einmal in der Werkstatt dabei. Ein leistungsschwaches Werkzeug erzeugt nicht nur übermäßige Schlacke; Es verschlingt Ihre abrechnungsfähigen Stunden in der Schleifhalle. Ganz gleich, ob Sie einen verrosteten LKW-Rahmen ausbessern oder schwere Strukturstützen herstellen: Die Anpassung Ihrer Ausrüstung an Ihre tägliche Arbeitsbelastung ist der grundlegende Schritt zu professionellen, wiederholbaren Ergebnissen.
Bei der Bewertung von Metallverarbeitungsanlagen ist der Schneidkopf ebenso wichtig wie die Stromquelle selbst. Die 60-Ampere-Klasse hat sich in der Branche als hochgradig standardisierte und zuverlässige Basislinie herausgestellt. Es bietet ein präzises Gleichgewicht zwischen Wärmeleistung, Maßhaltigkeit und Tragbarkeit. In diesem technischen Leitfaden erfahren Sie genau, was dieses System leisten kann, wie sich die Innengeometrie auf Ihre Schnittqualität auswirkt und wie Sie feststellen können, ob es die richtige Investition für Ihre spezifischen Fertigungsanforderungen ist.
Bevor wir uns mit der internen Mechanik befassen, ist es hilfreich, die Grundfunktionen eines Standard-60-Ampere-Systems zu verstehen. In der folgenden Tabelle sind die wichtigsten Betriebskennzahlen und praktischen Shop-Vorteile dieser spezifischen Architektur aufgeführt.
Merkmal/Metrik | Standardfähigkeit | Praktischer Nutzen |
|---|---|---|
Optimale Schnittstärke | 1/2" bis 5/8" (12-16mm) | Ideal für Baustahl und Standardfertigung ohne übermäßiges Schleifen nach dem Schweißen. |
Trenndicke | Bis zu 7/8" (22mm) | Ermöglicht grobe Abbruchschnitte bei dickeren Materialien, wenn Maßgenauigkeit zweitrangig ist. |
Starttechnologie | Nicht-HF-Blowback | Sicher für empfindliche Elektronik, moderne Fahrzeugcomputer (ECUs) und automatisierte CNC-Systeme. |
Verbrauchbare Lebensdauer | Hoch (bei trockener Luft) | Das effiziente interne Wirbeldesign minimiert den Hafniumverschleiß der Elektrode bei längerem Betrieb. |
Vielseitigkeit | Mäßig bis schwer | Schließt die Lücke zwischen der Reparatur dünner Bleche und dem Zuschneiden schwerer industrieller Bleche. |
Wenn Sie die interne Technik Ihrer Geräte verstehen, können Sie erklären, warum diese in anspruchsvollen Umgebungen konstant funktionieren. Die Fertigungsindustrie hat dieses spezielle Design aus einigen kritischen betrieblichen Gründen weitgehend übernommen.
Die Standardarchitektur im europäischen Stil ist für ihre langlebige Innengeometrie und ihr ergonomisches Äußeres bekannt. Im Gegensatz zu älteren, sperrigeren Designs wurde ein hochwertiger IPT 60-Plasmabrenner speziell dafür entwickelt, die Ermüdung des Handgelenks des Bedieners bei langen, anstrengenden Schneidarbeiten zu reduzieren. Der Griff besteht typischerweise aus schlagfesten, hitzebeständigen Polymeren. Dieses Material isoliert die Hand des Bedieners und schützt gleichzeitig die internen Messing- und Tellur-Kupfer-Armaturen vor extremer thermischer Beschädigung.
Aufbauend auf diesem robusten Fundament ist der Auslösemechanismus mit einer zuverlässigen Sicherheitsverriegelung ausgestattet, um ein versehentliches Auslösen des Lichtbogens zu verhindern – eine absolute Notwendigkeit beim Manövrieren in einer überfüllten, lauten Werkstatthalle. Im Inneren sorgt ein Präzisionsgasverteiler dafür, dass die Elektrode gleichmäßig von der Druckluft umströmt wird. Dadurch entsteht ein enger, wirbelnder Wirbel, der für die Aufrechterhaltung einer stabilen, fokussierten Plasmasäule von entscheidender Bedeutung ist. Diese exakte interne Konstruktion macht das Gerät äußerst widerstandsfähig gegen die häufigen Fehler, die bei generischen Alternativen auftreten, wie z. B. geschmolzene Haltebecher oder chronisch falsch ausgerichtete Elektroden.
Der vielleicht bedeutendste technologische Vorteil dieses Systems ist sein Rückstoß-Startmechanismus ohne Hochfrequenz (Nicht-HF). Ältere Modelle oder Einsteigermodelle sind häufig auf Hochfrequenzspannung angewiesen, um den Spalt zwischen Elektrode und Düse zu überbrücken und den Pilotlichtbogen zu zünden. Hochfrequenzstarts erzeugen zwar effektiv einen Funken, erzeugen jedoch schwere elektromagnetische Störungen (EMI). Dieses unsichtbare elektrische Rauschen kann leicht in der Nähe befindliche Laptops, empfindliche medizinische Geräte oder die digitalen Steuerplatinen teurer Maschinen zerstören.
Durch den Blowback-Start wird dieses Risiko vollständig ausgeschlossen. Im Inneren des Kopfes ist die Elektrode federbelastet und liegt direkt an der Düse an. Wenn Sie den Abzug betätigen, drückt ein Luftdruckstoß die Elektrode nach hinten. Durch diese physikalische Unterbrechung wird der Lichtbogen mechanisch gezogen, ohne dass ein Hochspannungsfunke erforderlich ist. Wenn Sie einen betreiben Plasmaschneidbrenner in der Nähe moderner Fahrzeuge mit komplexen Computern oder ihn in einen computergesteuerten Schneidtisch integrieren, ist ein Blowback-Design nicht mehr nur ein Luxus. Es handelt sich um eine strenge betriebliche Anforderung.
Die Stromstärke bestimmt die Kernwärmekapazität Ihres Systems. Mit 60 Ampere betreten Sie den Bereich der mittelschweren bis schweren Fertigung. Der befriedigende Fall einer perfekt durchtrennten 1,5-Zoll-Stahlplatte wird zur täglichen Realität. Allerdings schwankt die Schneidleistung je nach den thermischen Eigenschaften des zu bearbeitenden Metalls erheblich.
Weichstahl dient als Basismaterial für die Prüfung von Schneidgeräten. Ein standardmäßiges 60-A-Setup zeichnet sich in dieser Kategorie aus und weist häufig eine Einschaltdauer von 60 % bei maximaler Leistung auf. Bediener können durchgängig hochpräzise, saubere Schnitte auf unlegiertem Stahl mit einer Dicke von 12 mm bis 16 mm (1/2 Zoll bis 5/8 Zoll) erzielen. Ein „sauberer Schnitt“ bedeutet, dass die resultierende Kante nahezu kein Schleifen nach dem Schweißen erfordert. Die Schlacke – das geschmolzene Metall, das an der Unterkante haftet – lässt sich leicht mit einem schnellen Schlag mit einem Schlackenhammer ablösen.
Bei maximaler Auslastung kann dieser Aufbau unter idealen Bedingungen Trennschnitte auf Weichstahl bis zu 22 mm (7/8 Zoll) erzielen. Ein Trennschnitt ist ein langsamer, grober Prozess, der eine gezackte Kante und starke Schlackenbildung hinterlässt. Während es für den Abriss oder die Verschrottung alter Maschinen sehr nützlich ist, eignet es sich nicht für die Herstellung von Teilen, die eine präzise Passung erfordern.
Die Verarbeitung von Nichteisenmetallen erfordert einen etwas anderen Ansatz. Aluminium und Edelstahl weisen im Vergleich zu Kohlenstoffstahl deutlich unterschiedliche Wärmeleitfähigkeiten und Schmelzpunkte auf. Aluminium leitet Wärme unglaublich schnell ab. Wenn Sie in eine Aluminium-Diamantplatte schneiden, wird die Wärmeenergie viel schneller aus der Schnittzone abgeleitet, als dies bei Weichstahl der Fall wäre.
Da diese Metalle die Wärme so effizient ableiten, verringert sich die maximale Schnittdicke im Allgemeinen um etwa 20 bis 30 %. Wenn Sie unlegierten Stahl mit einer Dicke von 5/8 Zoll sauber schneiden können, müssen Sie damit rechnen, dass die Grenze für sauberen Schnitt bei Aluminium eher bei 1/2 Zoll oder 3/8 Zoll liegt. Darüber hinaus entsteht beim Schneiden dieser Materialien oft eine härtere, stärker haftende Schlacke, die nur mit einem mechanischen Prallrad entfernt werden kann. Um dem entgegenzuwirken, stellen Sie durch eine leichte Verlangsamung der Vorschubgeschwindigkeit sicher, dass der Lichtbogen diese reflektierenden, wärmeableitenden Legierungen vollständig durchdringt.
Wenn man sich die jüngsten Trends in der Metallverarbeitungsindustrie genau ansieht, ist ein deutlicher und massiver Wandel zu erkennen. Viele kleine bis mittelgroße Betriebe stellen sich aktiv von übergroßen, stromhungrigen 3-Phasen-Industriesystemen und umständlichen Oxy-Brennstoff-Anlagen ab. Stattdessen gibt es eine zunehmende Standardisierung rund um kompakte, hocheffiziente 60-Ampere-Blowback-Geräte. Dieser Trend wird größtenteils durch die Explosion erschwinglicher CNC-Tische vorangetrieben. Hersteller benötigen ein Werkzeug, das eine Vielzahl von Materialien verarbeiten kann – von dünnen Karosserieteilen bis hin zu dicken Strukturhalterungen –, ohne dass umfangreiche Upgrades der elektrischen Infrastruktur erforderlich sind.
Im Automobilumfeld stoßen Mechaniker auf eine wilde Mischung aus hauchdünnen, rostigen Blechen und dicken Strukturbauteilen des Fahrwerks. Ein 60-Ampere-System ist hier sehr anpassungsfähig. Die Leistung kann auf 30 Ampere heruntergeregelt werden, um verrostete Bodenbleche sorgfältig herauszuschneiden, ohne dass es zu einer übermäßigen Hitzeverformung des umgebenden dünnen Metalls kommt.
Umgekehrt, wenn Sie unter ein Bohrgerät kriechen, um maßgeschneiderte Überrollkäfige zu bauen, LKW-Rahmen zu modifizieren oder schwere Aufhängungshalterungen herzustellen, sorgt das Ankurbeln auf die vollen 60 Ampere für die nötige Tiefendurchdringung. Es ist von unschätzbarem Wert, wenn es darum geht, festsitzende Auspuffschrauben oder hartnäckig verrostete Blattfederhalterungen schnell zu durchtrennen und so stundenlange, frustrierende Arbeit zu sparen.
Für allgemeine Fertigungsbetriebe ist diese Stromstärkeklasse das unbestrittene Hauptarbeitstier. Der Bau von Nutzfahrzeuganhängern, die Reparatur schwerer landwirtschaftlicher Geräte oder die Herstellung struktureller I-Trägerstützen erfordert das Schneiden von Stahl, der durchgängig im Bereich von 3/8 bis 5/8 Zoll liegt.
Der Versuch, für diese Aufgaben ein 40-A-Werkzeug mit geringerer Stromstärke zu verwenden, führt zu quälend langsamen Fahrgeschwindigkeiten. Der 60-Ampere-Ausgang ermöglicht es Herstellern, auch bei dickem Stahlblech ein gleichmäßiges, hochproduktives Tempo aufrechtzuerhalten. Dadurch wird sichergestellt, dass Projekttermine eingehalten werden, ohne die strukturelle Integrität der Schweißkanten zu beeinträchtigen.
Um festzustellen, ob 60 Ampere die richtige finanzielle Investition sind, ist es notwendig, sie mit den anderen gängigen Stromstärkeklassen zu vergleichen, die derzeit in der Werkstatt vorherrschen.
Ein 40-A-Gerät eignet sich hervorragend für Präzisionsarbeiten an dünnen Materialien. Es ist die erste Wahl für HVAC-Techniker, die Rohrleitungen schneiden, oder für Bastler, die an komplizierten Metallkunstwerken arbeiten. Betreiber, die eine 40-A-Maschine kaufen, wachsen jedoch oft frustrierend schnell aus der Maschine heraus. Beim Schneiden von 1/2-Zoll-Stahl muss sich ein 40-A-Lichtbogen unglaublich langsam bewegen. Dieses langsame Tempo überträgt überschüssige Wärme auf das umgebende Metall, was zu starken Verformungen und einer massiven Ansammlung steinharter Schlacke führt.
Wie aus den Branchendaten hervorgeht, ist die 60A-Klasse der ultimative Mittelweg. Es bietet genügend rohe Wärmeleistung, um 90 % der Aufgaben zu bewältigen, mit denen eine Standardfertigungswerkstatt konfrontiert wird. Insbesondere arbeitet ein 60-A-Plasmaschneidbrenner typischerweise effizient mit standardmäßiger einphasiger 220-V-Stromversorgung. Dies macht es sowohl für gut ausgestattete Privatgaragen als auch für gewerbliche Geschäfte leicht zugänglich und vermeidet die Notwendigkeit einer teuren 3-Phasen-Elektroinstallation.
Systeme mit einer Nennleistung von 80 Ampere und mehr sind ausschließlich für die Schwerindustrie wie Werften und Stahlbauwerke konzipiert. Tag für Tag schneiden sie hervorragend durch 1-Zoll-Stahlplatten. Allerdings bringt diese immense Leistung auch erhebliche Nachteile mit sich. Die Leitungen sind körperlich schwerer und führen zu einer schnellen Ermüdung des Handgelenks. Sie benötigen deutlich größere Rotationsluftkompressoren, um ihre hohen CFM-Anforderungen zu erfüllen. Darüber hinaus erzeugen die größeren Düsenöffnungen, die für das 80A-Schneiden erforderlich sind, eine sehr breite Schnittfuge, die es nahezu unmöglich macht, dünne Bleche präzise zu schneiden.
Die Leistung eines jeden Schneidsystems, unabhängig von seinem Preis, hängt stark vom Zustand seiner Verschleißteile ab. Das Verständnis und die sorgfältige Verwaltung dieser Teile ist das wahre Geheimnis, um saubere Schnitte zu erzielen und Ihre Betriebskosten drastisch zu senken.
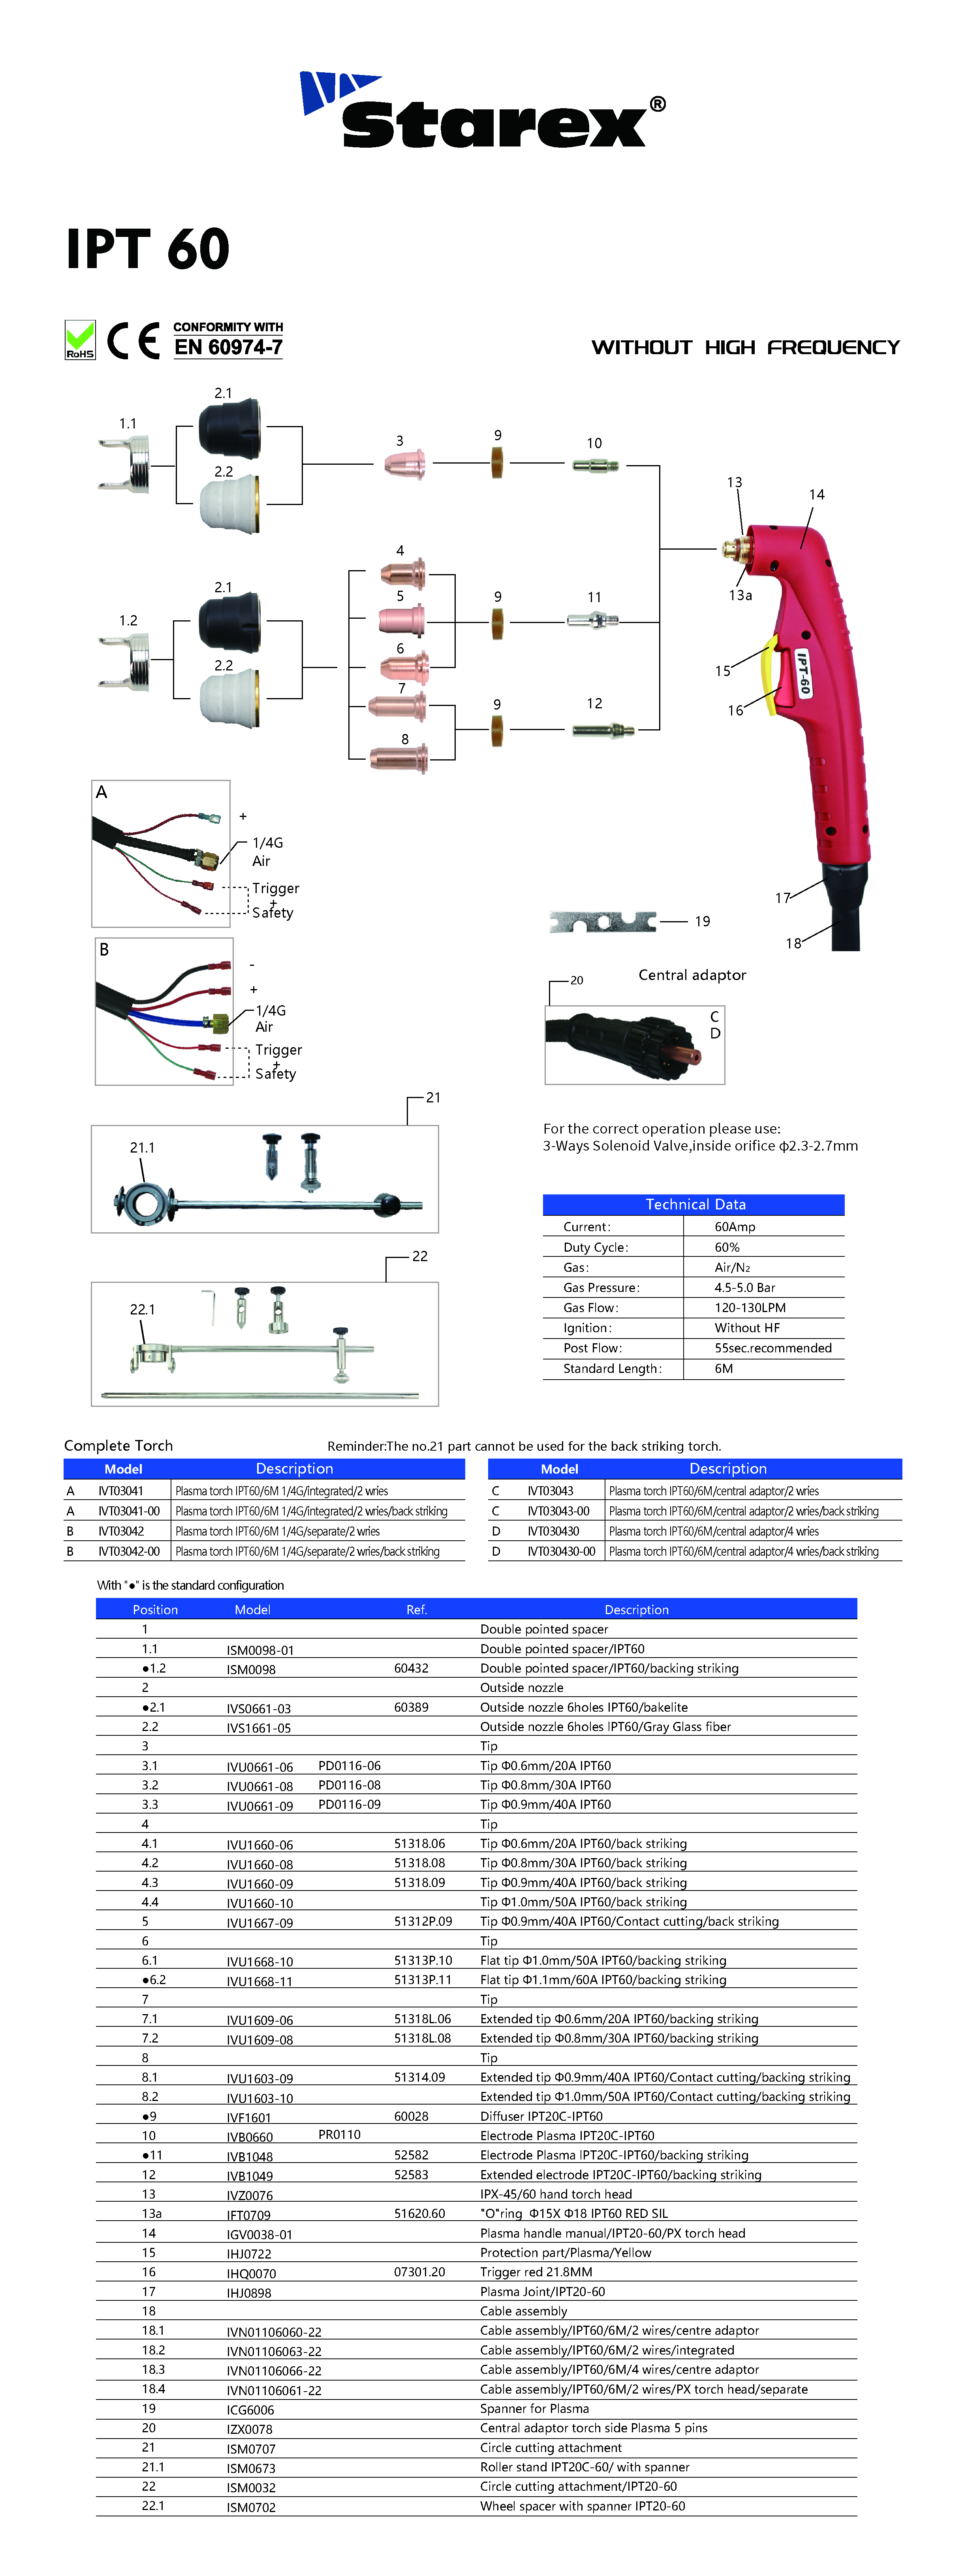
Ein Standardkopf basiert auf einem speziellen Stapel präzise bearbeiteter Komponenten, um den Plasmalichtbogen zu erzeugen und zu fokussieren:
Elektrode: Die Kernkomponente, die den elektrischen Strom leitet. Es enthält einen mikroskopisch kleinen Hafniumeinsatz, der die Elektronen emittiert, um den Lichtbogen zu bilden.
Wirbelring: Ein Keramik- oder Polymerring mit abgewinkelten Löchern. Es zwingt die Druckluft in einen tornadoähnlichen Wirbel, der den Plasmastrom zentriert und einschnürt.
Düse (Schneidspitze): Die Kupferkomponente mit einem präzisen Mittelloch, das die Energie auf das Werkstück konzentriert.
Haltebecher: Hält die internen Komponenten fest zusammen und leitet die sekundäre Schutzluft um den Schnitt herum, um die Düse zu kühlen.
Ein häufiger Fehler unter unerfahrenen Bedienern besteht darin, für jede einzelne Arbeit genau dieselbe Düse zu verwenden. Wenn Sie Ihre Maschine auf 30 A reduzieren, um einen dünnen Autokotflügel vorsichtig zu schneiden, müssen Sie auf eine kleinere Düse umsteigen (z. B. eine 0,8-mm- oder 0,9-mm-Öffnung). Die Verwendung einer großen 1,1-mm-Düse bei niedriger Stromstärke führt zu einem wandernden, unfokussierten Lichtbogen und einer schlechten Schnittqualität. Im Gegensatz dazu führt der Versuch, volle 60 Ampere durch eine winzige 0,8-mm-Düse zu leiten, sofort zum Schmelzen und zur Zerstörung der Kupferspitze. Passen Sie immer die Verbrauchsmaterialien Ihres Plasmabrenners an Ihre aktuelle Stromstärkeeinstellung an.
Selbst bei perfekten Wartungsroutinen unterliegen die Geräte irgendwann den rauen Realitäten der Fertigungsumgebung. Durch das Erkennen der Symptome einer fehlerhaften Einheit können zerstörte Materialien und potenzielle Sicherheitsrisiken verhindert werden.
Wenn es häufig zu Fehlzündungen kommt, die Lichtbogenstabilität inkonsistent ist oder der Lichtbogen mitten im Schnitt plötzlich erlischt, obwohl frische Verbrauchsmaterialien vorhanden sind, sind möglicherweise die internen Verbindungen beeinträchtigt. Ein weiteres wichtiges Warnzeichen ist die übermäßige Wärmeabstrahlung durch den Griff. Wenn der Griff bei bloßer Berührung unangenehm heiß wird, deutet dies darauf hin, dass sich ein interner elektrischer Widerstand aufbaut oder dass ein verstecktes Luftleck vorliegt, das die Komponenten nicht kühlen kann. Wenn außerdem die Messinggewinde, die den Haltebecher halten, abgerissen oder stark oxidiert werden, können die Teile nicht richtig ausgerichtet werden, was zu dauerhaft schiefen Schnitten führt.
Manchmal ist die Stromquelle selbst vollkommen in Ordnung, aber das werkseitig gelieferte Kabel ist von miserabler Qualität. Viele preisgünstige Maschinen werden mit veralteten Hochfrequenzköpfen oder schlecht konstruierten Griffen geliefert, die leicht brechen. Ein Upgrade auf einen hochwertigen Ersatz-Plasmabrenner kann die Leistung einer älteren Maschine völlig verändern.
Wenn Sie ein Upgrade durchführen, müssen Sie den Verbindungstyp sorgfältig überprüfen. Viele moderne Maschinen verfügen über einen standardmäßigen „Euro“-Zentralanschluss, der einen einfachen Plug-and-Play-Austausch in Sekundenschnelle ermöglicht. Andere erfordern eine direkte Verkabelung mit den internen Anschlüssen der Maschine. Unabhängig von der Installationsmethode führt der Austausch eines abgenutzten oder minderwertigen Kopfes durch ein modernes Blowback-Design zu gleichmäßigeren Lichtbögen, schmaleren Schnittfugen und einem viel sichereren Betriebserlebnis.
Die Investition in hochwertige Ausrüstung ist nur der erste Schritt. Um Präzision und Effizienz aufrechtzuerhalten, müssen Betreiber einen strengen Wartungsplan einführen. Wenn Sie die routinemäßige Pflege vernachlässigen, verschlechtert sich die Schnittqualität und die Lebensdauer Ihrer Investition wird erheblich verkürzt.
Der wichtigste Faktor für die Langlebigkeit eines Schneidsystems ist die Qualität der ihm zugeführten Druckluft. Wenn Luft in das Werkzeug eindringt, wird sie extremer elektrischer Energie ausgesetzt und geht in den vierten Aggregatzustand über. Wenn die Druckluft Feuchtigkeit, Ölpartikel oder übermäßig viel Werkstattstaub enthält, wird die physikalische Dynamik des Lichtbogens stark beeinträchtigt.
Feuchtigkeit führt dazu, dass Wassermoleküle in Wasserstoff und Sauerstoff zerfallen, wenn sie dem Lichtbogen ausgesetzt werden. Dieser überschüssige Sauerstoff führt zu einer schnellen, vorzeitigen Oxidation des Hafnium-Emitters. Wenn das Hafnium Löcher bildet und sich zu schnell zersetzt, wird der Lichtbogen instabil, was zu schrägen Schnitten führt. Die Implementierung eines mehrstufigen Luftfiltersystems – einschließlich eines Partikelfilters, eines Koaleszenzfilters für Öl und eines speziellen Adsorptionstrockners – ist für eine seriöse Fertigung unbedingt erforderlich.
Die interne Mechanik basiert auf einer Reihe präzisionsgefertigter Gewinde und Gummi-O-Ringen, um eine strikte, luftdichte Abdichtung zu gewährleisten. Während des Betriebs wird Luft mit einem Druck von typischerweise 65 bis 75 PSI geleitet. Selbst ein mikroskopisch kleines Leck kann die Dynamik der Gaswirbel verändern.
Zu den routinemäßigen Wartungsarbeiten gehört immer auch die sorgfältige Prüfung aller O-Ringe und Gewindeverbindungen, wenn Sie Ihre Spitzen wechseln. Feiner Metallstaub aus dem Schneidprozess sammelt sich leicht im Gewinde des Haltebechers. Entfernen Sie Rückstände mit einer Bürste mit weichen Borsten und tragen Sie eine sehr dünne Schicht nichtleitendes, dielektrisches Silikonfett auf die O-Ringe auf, um zu verhindern, dass diese austrocknen und Risse bekommen.
Als ultimatives Werkzeug für den Mittelweg schneidet das 60-Ampere-System mit bemerkenswerter Leichtigkeit durch dicken Baustahl und bietet dennoch die präzise Kontrolle, die für empfindliche, dünnere Metalle erforderlich ist. Es überbrückt perfekt die Lücke zwischen den Einschränkungen von Hobbygeräten und dem übermäßigen Leistungsbedarf schwerer Industriemaschinen.
Durch die Kombination dieses vielseitigen Werkzeugs mit sauberer, trockener Luft und sorgfältig gewarteten Verbrauchsmaterialien gewährleisten Sie bei jedem einzelnen Projekt konsistente, professionelle Ergebnisse. Wenn Sie bereit sind, die Fähigkeiten Ihrer Werkstatt zu verbessern, EMI-Probleme zu beseitigen und die Effizienz schnellerer, saubererer Schnitte zu erleben, erkunden Sie die bei Starex Weld verfügbaren professionellen Geräte und standardisierten Ersatzoptionen, die perfekt zu Ihrer täglichen Arbeitsbelastung in der Fertigung passen.
Ja, Sie können im Allgemeinen ein 60-A-Kabel an einer 45-A- oder 50-A-Maschine verwenden, vorausgesetzt, die physischen Anschlüsse (z. B. ein Euro-/Zentralstecker) sind kompatibel. Die 60-A-Bezeichnung gibt die maximale sichere Betriebsschwelle des Geräts an. Der Betrieb mit 50 Ampere ist tatsächlich äußerst vorteilhaft; Es hält den Kopf kühler, reduziert die thermische Belastung der internen Komponenten und verlängert die Lebensdauer Ihrer Verschleißteile spürbar.
Normalerweise erfordert dieser Aufbau einen dynamischen Luftdruck zwischen 65 und 75 PSI (ca. 4,5 bis 5,0 Bar), während die Luft aktiv strömt. Es ist wichtig, diesen Druck dynamisch (während eines Gasspülzyklus) und nicht statisch zu messen. Wenn der Druck während des Betriebs zu stark abfällt, fehlt dem Lichtbogen die Geschwindigkeit, um geschmolzenes Metall aus der Schnittfuge zu entfernen, und die Düse schmilzt wahrscheinlich. Informationen zur genauen Kalibrierung finden Sie immer im Handbuch Ihrer Maschine.
Schleppschneiden, bei dem die Spitze direkt auf dem Werkstück aufliegt, ist möglich, jedoch nur, wenn Sie ein spezielles Verschleißschutzschild für den Schlepper verwenden. Dieses System arbeitet mit einer Stromstärke, die hoch genug ist, dass das Ziehen einer freiliegenden Kupferdüse direkt auf dem Metall zu einer „doppelten Lichtbogenbildung“ führt. Dieses zerstörerische Phänomen zwingt den elektrischen Strom dazu, einen Lichtbogen von der Elektrode zur Düse und dann zum Metall zu bilden, wodurch die Öffnung sofort zerstört wird. Ohne Schleppschild müssen Sie einen manuellen Abstand von ca. 1,5 mm bis 3 mm einhalten.
Ein schräger oder schräger Schnitt wird fast immer durch abgenutzte oder beschädigte Verschleißteile verursacht. Wenn das präzise Mittelloch der Kupferdüse ausgeblasen, unrund oder durch geschmolzene Spritzer verstopft ist, tritt der Plasmastrahl schräg aus. Wenn Ihr Wirbelring außerdem Risse aufweist oder durch Schmutz verstopft ist, kann der Luftwirbel den Lichtbogen nicht richtig zentrieren. Tauschen Sie Düse und Elektrode aus, überprüfen Sie den Wirbelring und stellen Sie sicher, dass Ihr Brenner vollkommen senkrecht zum Werkstück steht.
Im Gegensatz zu Elektroden und Düsen, die regelmäßig verbraucht werden, ist der Wirbelring keinen direkten Lichtbögen ausgesetzt. Allerdings ist es großer Hitze und Druckluft ausgesetzt. Sie sollten es jedes Mal überprüfen, wenn Sie Ihre Schneidspitzen wechseln. Suchen Sie nach mikroskopischen Rissen, geschmolzenen Kanten oder verstopften Luftlöchern. Als allgemeine Werkstattregel gilt, den Wirbelring alle 10 bis 15 Elektrodenwechsel auszutauschen, um sicherzustellen, dass der Luftwirbel perfekt ausgeglichen und eingeengt bleibt.