
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-16 Herkunft:Powered


Stellen Sie sich vor, Sie verbringen eine halbe Schicht damit, eine makellos aussehende Raupe auf eine Hochdruck-6G-Rohrverbindung aufzutragen, nur um am nächsten Morgen vom Prüfer für zerstörungsfreie Prüfungen (NDT) auf Risse unter der Raupe aufmerksam gemacht zu werden. Haben Sie genug von fehlgeschlagenen Röntgentests und der endlosen, schmutzigen Nacharbeit? Sie sind sicherlich nicht der Einzige da draußen, der damit konfrontiert ist.
Bei der Herstellung von Strukturen und Druckbehältern zerstört Umgebungsfeuchtigkeit Stäbe mit niedrigem Wasserstoffgehalt unglaublich schnell. Sogar ein paar Stunden, die einem feuchten Morgen ausgesetzt sind, können die chemische Integrität des Flussmittels gefährden. Glücklicherweise dient ein richtig dimensionierter Schweißdrahttrockner als Ihre primäre Verteidigungslinie gegen atmosphärische Kontamination. Es verhindert kostspielige Strukturdefekte, lange bevor Sie überhaupt einen Lichtbogen zünden.
Der Kauf der richtigen Ausrüstung erfordert jedoch mehr als nur den Griff zu einer Metallkiste, die heiß wird. Sie müssen die thermischen Fähigkeiten und die Speicherkapazität der Einheit sorgfältig auf die spezifische tägliche Verbrennungsrate Ihrer Besatzung abstimmen. In diesem umfassenden Leitfaden erfahren Sie genau, welche Spezifikationen erforderlich sind, damit Ihre Verbrauchsmaterialien in einwandfreiem Zustand bleiben und Ihre Schweißnähte genau den Vorschriften entsprechen.
Feuchtigkeit ist der Feind: Selbst eine kurze Zeit der atmosphärischen Einwirkung kann Elektroden mit niedrigem Wasserstoffgehalt (wie E7018) zerstören und zu kostspieligen strukturellen Schweißfehlern führen.
Lagerung vs. Rücktrocknung: Sie benötigen völlig unterschiedliche Temperaturbereiche, je nachdem, ob Sie lediglich die Fabriktrockenheit aufrechterhalten (Halten/Lagern) oder feuchtigkeitsbeeinträchtigte Stäbe aggressiv wiederherstellen (Rücktrocknen/erneutes Backen).
Auf die Kapazität kommt es an: Die Wahl zwischen einer kleinen, mobilen Einheit (4,5–9 kg) und einem riesigen stationären Ofen (400+ Pfund) hängt ganz von der Größe Ihrer Mannschaft, dem Standort der Baustelle und dem täglichen Verbrauch an Verbrauchsmaterialien ab.
Compliance ist von entscheidender Bedeutung: Die Einhaltung der AWS- und ASME-Standards für das Verbrauchsmaterialmanagement ist für Baustahl- und Druckbehälteranwendungen nicht verhandelbar.
Genau zu verstehen, wie sich Elektroden verschlechtern, ist nicht nur eine Theorie – es ist eine entscheidende betriebliche Realität für jeden Fab Shop oder jede mobile Anlage. Ein spezieller Stabofen ist für die Aufrechterhaltung der metallurgischen Integrität des Schweißbades von entscheidender Bedeutung.
Die Flussmittelbeschichtung auf SMAW-Elektroden (Shield Metal Arc Welding) ist stark hygroskopisch. Wie ein Schwamm saugt es aktiv Feuchtigkeit aus der Luft auf. Wenn eine mit Feuchtigkeit verunreinigte Elektrode verbraucht wird, werden die eingeschlossenen Wassermoleküle (H₂O) durch die starke Hitze des Schweißlichtbogens gewaltsam in Wasserstoff und Sauerstoff zerlegt.
Dadurch löst sich das Wasserstoffgas direkt im geschmolzenen Schweißgut auf. Wenn die Verbindung abkühlt und sich verfestigt, versucht der Wasserstoff herauszukommen. Wenn es im erstarrenden Metall oder in der Wärmeeinflusszone (HAZ) eingeschlossen wird, erzeugt es massive innere Spannungen. Dieses Phänomen führt zu Rissen unter der Wulst, die allgemein als wasserstoffinduzierte Rissbildung (HIC) oder Kaltrissbildung bekannt sind. Darüber hinaus kann das austretende Gas Hohlräume hinterlassen, was zu starker Porosität führt. Beide Mängel zerstören die Zugfestigkeit der Verbindung und garantieren eine nicht bestandene zerstörungsfreie Beurteilung.
Die Hauptfunktion von Trocknungsgeräten besteht darin, eine kontrollierte Mikroumgebung zu schaffen, die die Feuchtigkeitsaufnahme vollständig stoppt. Durch die Aufrechterhaltung einer kontinuierlich erhöhten Umgebungstemperatur verhindert die Kammer Kondensation und hält die Flussmittelbeschichtung auf ihrem werkseitig festgelegten Feuchtigkeitsniveau.
Investitionen in ein ordnungsgemäßes Verbrauchsmaterialmanagement führen direkt zu massiven Betriebskosteneinsparungen. Wenn Elektroden über die angegebenen Grenzwerte hinaus der Atmosphäre ausgesetzt werden, müssen sie entweder einem langwierigen, energieintensiven Nachbackprozess unterzogen werden oder in den Müll geworfen werden. Noch wichtiger ist, dass die Verwendung beschädigter Stäbe zu fehlerhaften Schweißnähten führt, die mühsames Lichtbogenhobeln, Schleifen und Nachschweißen erfordern. Durch den Einsatz zuverlässiger Wärmespeicher minimieren Fertigungsanlagen den Abfall von Verbrauchsmaterialien und reduzieren die Arbeitsstunden, die für Nacharbeiten aufgewendet werden, drastisch.
Ein häufiger Punkt, an dem es in den Werkstätten zu Verwirrungen kommt, ist die Verwechslung von Warmhalten (Lagerung) und Wiederbacken (Rücktrocknung). Diese beiden Prozesse erfordern sehr unterschiedliche Wärmeprofile und dienen völlig unterschiedlichen Zwecken. Die Wahl der falschen Temperatur kann dazu führen, dass tief eingebettete Feuchtigkeit entweder nicht entfernt wird oder die Elektrode dauerhaft zerstört wird.
Warmhalteöfen sind für einen ganz bestimmten Zweck konzipiert: brandneue, nicht kontaminierte Stäbe direkt nach dem Öffnen ihrer hermetisch verschlossenen Fabrikdose trocken zu halten.
Für Standardelektroden mit niedrigem Wasserstoffgehalt liegt die erforderliche Haltetemperatur typischerweise zwischen 250 °F und 300 °F (120 °C bis 150 °C). Bei dieser Temperatur bleibt die Umgebungsluft in der Kammer deutlich über dem Taupunkt. Es ist wichtig zu verstehen, dass Warmhalteöfen nicht über die Wärmekapazität verfügen, um Feuchtigkeit auszuheizen, sobald ein Stab eingeweicht ist. Wenn ein Schweißer beispielsweise während einer feuchten Morgenschicht eine Handvoll E7018 auf der Heckklappe eines Lastwagens liegen lässt, wird es sie nicht retten, sie am Nachmittag zurück in einen Warmhalteofen mit 250 °F zu werfen.
Wenn Elektroden dagegen länger der Atmosphäre ausgesetzt waren, als es die Branchenvorschriften zulassen, müssen sie einer gründlichen Aufbereitung unterzogen werden. Diese Rücktrocknungseinheiten arbeiten bei deutlich höheren Temperaturen, typischerweise im Bereich von 500 °F bis 800 °F (260 °C bis 425 °C), abhängig von der genauen Flussmittelzusammensetzung.
Durch die Hochtemperatur-Rücktrocknung wird die tief absorbierte Feuchtigkeit buchstäblich aus dem Flussmittel herausgekocht, wodurch seine wasserstoffarmen Eigenschaften wiederhergestellt werden. Dieser Vorgang muss jedoch präzise ausgeführt werden. Das Backen von Stangen bei Temperaturen, die über den Empfehlungen des Herstellers liegen, zerstört die chemischen Bindemittel im Flussmittel. Wenn diese Bindemittel versagen, wird das Flussmittel spröde, blättert vom Kerndraht ab und macht die Elektrode völlig unbrauchbar.
Elektrodentyp | Klassifizierungsbeispiele | Halte-/Lagertemperatur | Rücktrocknungs-/Wiederbacktemperatur |
|---|---|---|---|
Wasserstoffarm (Flussstahl) | E7018, E7016, E8018 | 250 °F - 300 °F (120 °C - 150 °C) | 1–2 Stunden bei 260–425 °C (500–800 °F). |
Edelstahl | E308L, E309L, E316L | 200 °F - 250 °F (95 °C - 120 °C) | 1–2 Stunden bei 205–315 °C (400–600 °F). |
Zellulose | E6010, E6011 | NICHT IM OFEN AUFBEWAHREN | NICHT ROTROCKNEN |
Warnung zu Zellulosestäben: Es ist unbedingt zu bedenken, dass Zelluloseelektroden auf einen bestimmten inneren Feuchtigkeitsgehalt angewiesen sind, um ihr aggressives Schutzgas und ihre tiefen Eindringeigenschaften zu erzeugen. Durch das Backen wird ihre Lichtbogenstabilität zerstört.
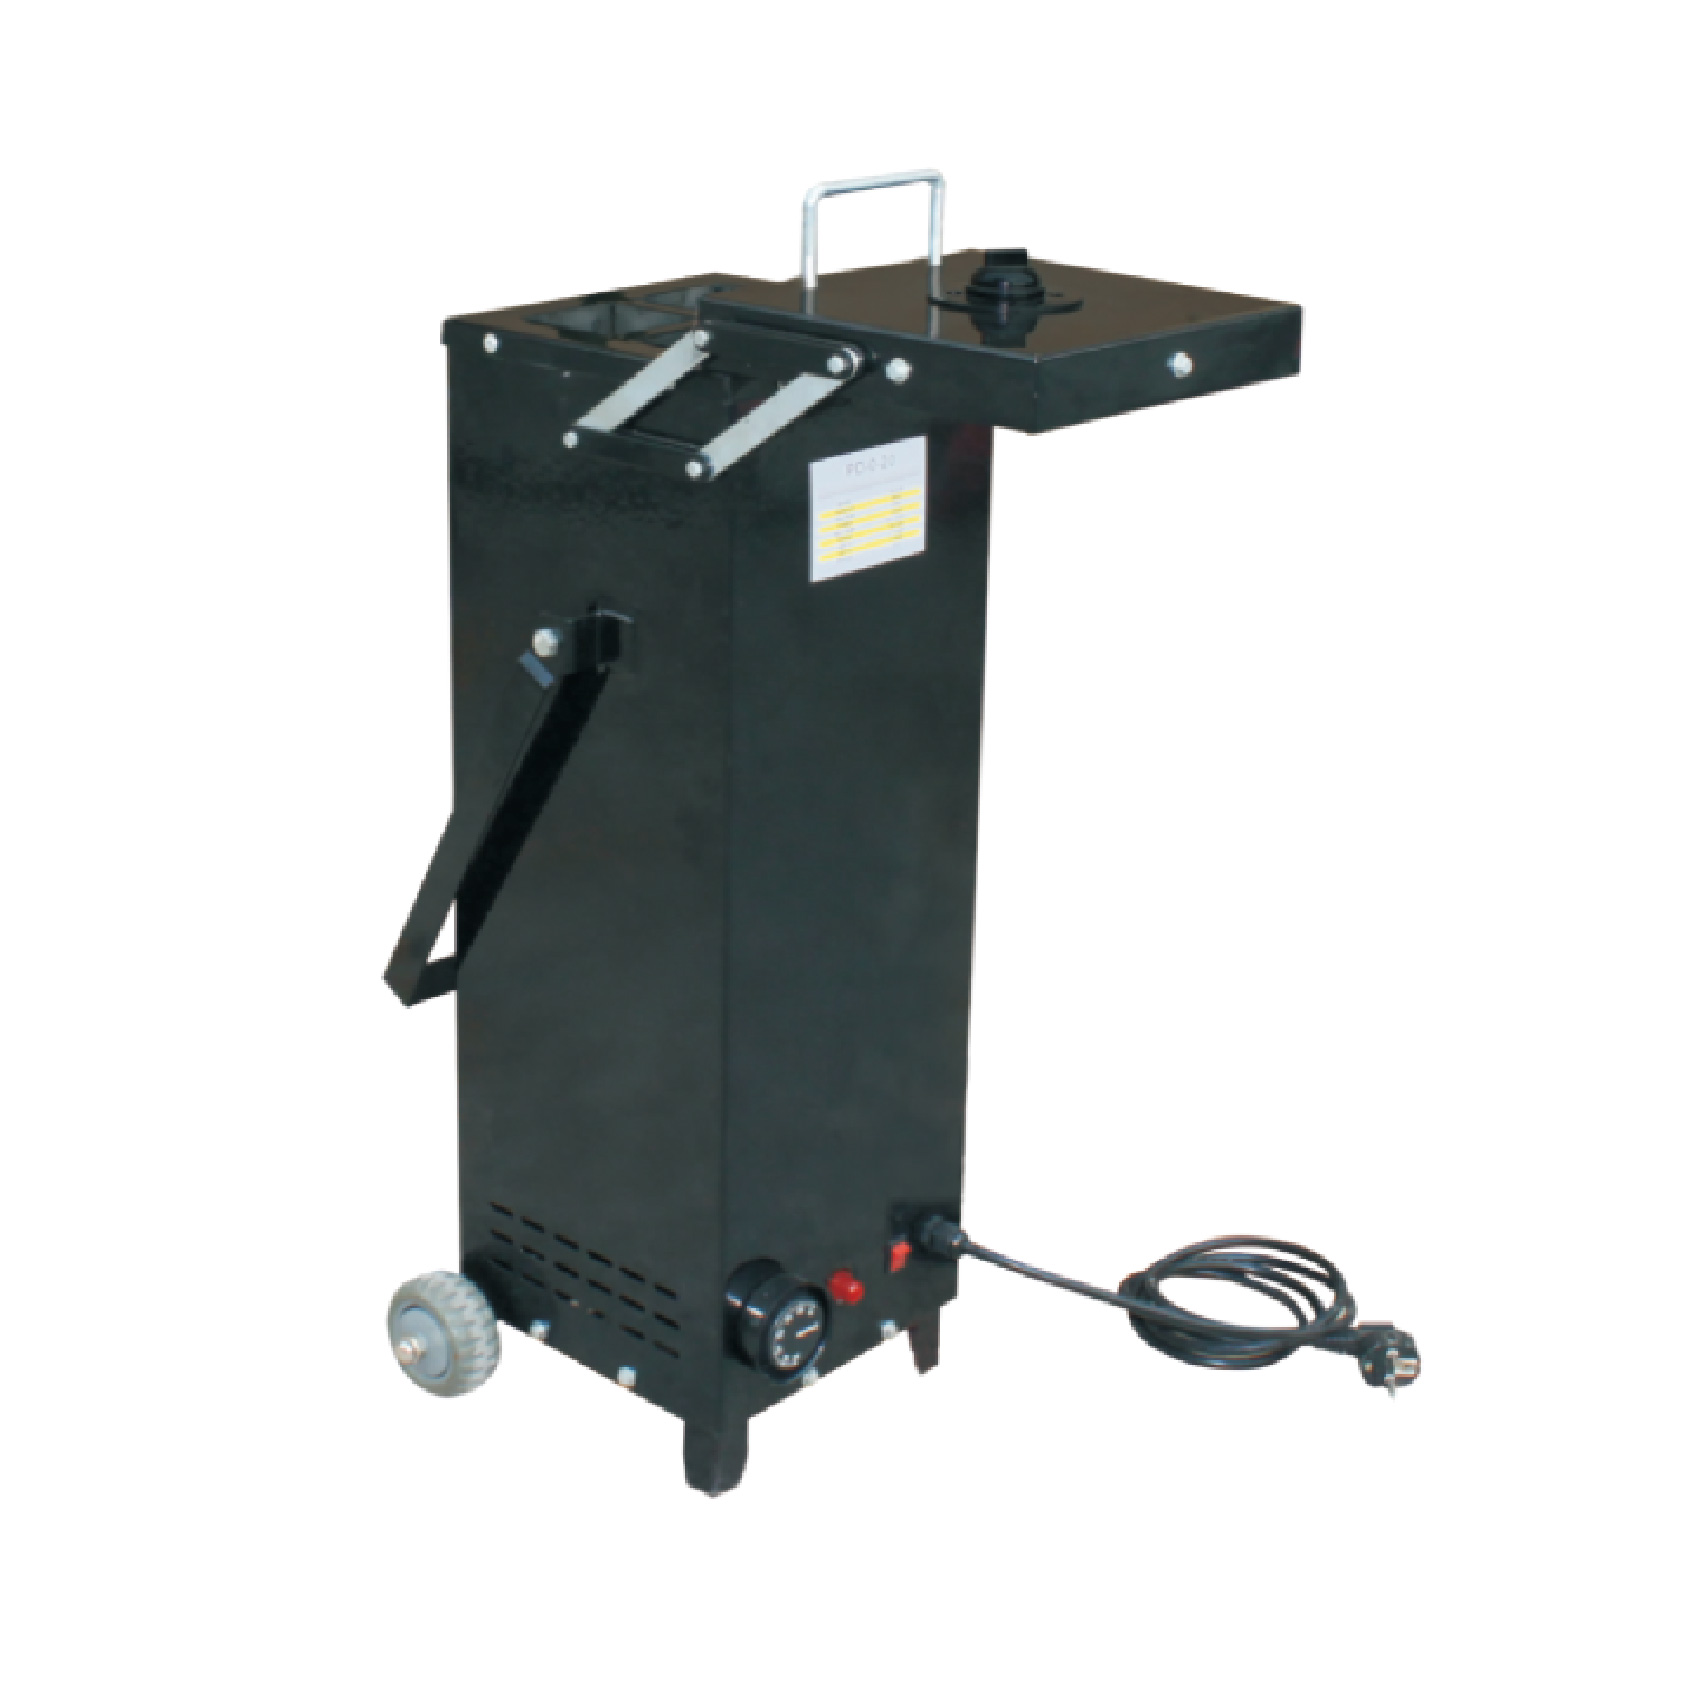
Aus rein logistischer Sicht bestimmt die Kapazität Ihren Arbeitsablauf. Der Kauf einer zu kleinen Einheit führt zu frustrierenden Engpässen, da Schweißer auf neue Stäbe warten müssen, während eine übergroße Einheit Stellfläche und Strom verschwendet.
Mobile Einheiten sind die absoluten Arbeitstiere im Feldeinsatz. Ein ist für die Aufnahme von Elektroden mit einem Gewicht zwischen 10 und 20 Pfund (ungefähr 5 bis 10 kg) ausgelegt tragbarer Elektrodenofen und eignet sich perfekt für Pipeline-Teams, mobile Reparaturanlagen und Hüttenarbeiter, die Baustahl verschrauben.
Ihr charakteristisches Merkmal ist robuste Mobilität. Sie sind leicht, mit stabilen Tragegriffen ausgestattet und so konstruiert, dass sie den unvermeidlichen Stürzen und Stößen beim Transport auf der Baustelle standhalten. Viele dieser Feldmodelle verfügen über AC/DC-Dual-Power-Funktionen, sodass der Bediener sie direkt an die Hilfsstromversorgung einer motorbetriebenen Schweißmaschine anschließen kann. Ein Fassungsvermögen von 10 bis 20 Pfund fasst im Allgemeinen genug Verbrauchsmaterial, um einen Schweißer während einer Standardschicht zu versorgen, ohne dass ein langer Weg zurück zum zentralen Werkzeuglager erforderlich ist.
Für kleine bis mittlere Fertigungsbetriebe, Autowerkstätten und Berufsschulen bieten Tischmodelle (mit einer Tragfähigkeit von 50 bis 150 Pfund) die ideale Balance. Sie sind stationär, können aber relativ einfach verlegt werden, wenn sich die Ladengestaltung ändert. Eine mittelgroße Einheit unterstützt bequem ein Team von zwei bis vier Schweißern, die den ganzen Tag über ununterbrochen Stangen ziehen.
Die Schwerindustrie, der Schiffbau und große Hersteller von Baustahl benötigen umfangreiche Massenlagerlösungen. Öfen mit großer Bodenkapazität sind für die Aufnahme von 400 bis über 1000 Pfund Schweißelektroden ausgelegt. Diese Einheiten dienen als dauerhafte Einrichtungen in der Werkstatt. Aufgrund ihrer schieren Größe und des enormen Ladegewichts sind diese Industrieanlagen in der Regel mit Gabelstaplerschlitzen an der Basis ausgestattet, um eine sichere Positionierung zu gewährleisten.
In den letzten Jahren hat die Fertigungsindustrie einen massiven Wandel hin zu strengerer Qualitätssicherung und digitaler Rückverfolgbarkeit erlebt. Da die technischen Anforderungen immer stärker auf Stähle mit höherer Festigkeit drängen, die exponentiell anfälliger für Wasserstoffrisse sind, ist die Toleranz für ein schlechtes Verbrauchsmaterialmanagement völlig verschwunden.
Wir beobachten einen deutlichen Trend, bei dem sich große Auftragnehmer und Prüfstellen von einfachen analogen Zifferblättern abwenden. Heutzutage verlangen moderne Industrieanlagen zunehmend nach Geräten mit integrierten Datenprotokollierungsfunktionen und programmierbaren Proportional-Integral-Derivative (PID)-Reglern. Diese fortschrittliche Automatisierung ermöglicht es QA-Managern, historische Temperaturdiagramme abzurufen und so externen Prüfern zweifelsfrei zu beweisen, dass eine bestimmte Stangencharge rund um die Uhr innerhalb der exakten Codeparameter gehalten wurde. Darüber hinaus tendiert der Markt stark zu hochisolierten, energieeffizienten Designs, die den Stromverbrauch senken und gleichzeitig dafür sorgen, dass sich die Außenhülle kühl anfühlt, was die Sicherheit in der Werkstatt deutlich erhöht.
In professionellen Schweißumgebungen, insbesondere wenn es um Baustahl oder Druckbehälter geht, ist Wärmemanagement nicht nur eine bewährte Methode – es ist ein striktes Gesetz. Die Einhaltung der von der American Welding Society (AWS D1.1) und der American Society of Mechanical Engineers (ASME Abschnitt IX) festgelegten Standards ist obligatorisch.
Die Codes beschreiben hochspezifische Parameter für den Umgang mit Elektroden mit niedrigem Wasserstoffgehalt. Sobald ein hermetisch verschlossener Behälter mit E7018 geöffnet wird, müssen die Stäbe sofort in eine Aufbewahrungsumgebung mit einer Temperatur von mindestens 250 °F (120 °C) gebracht werden.
Wenn ein Stab aus dieser erhitzten Umgebung entfernt wird, beginnt eine strenge „Belichtungsuhr“. Unter normalen atmosphärischen Bedingungen darf eine E7018-Elektrode normalerweise nur einer maximalen Expositionszeit von 4 Stunden ausgesetzt werden. In Umgebungen mit hoher relativer Luftfeuchtigkeit schrumpft dieses zulässige Fenster erheblich. Wenn die Elektrode nicht rechtzeitig verbraucht wird, muss sie für einen dokumentierten Wiederbackzyklus zurückgegeben werden, bevor sie eine Strukturfuge legal berühren darf.
Compliance ist die absolute Grundlage der Qualitätssicherung. Auf gewerblichen Baustellen überprüfen externe zertifizierte Schweißinspektoren (CWIs) regelmäßig Ihre Praktiken Sie überprüfen, ob das Gerät eingeschaltet ist, die richtige Temperatur hat und die internen Thermometer ordnungsgemäß kalibriert sind. Das Versäumnis, eine konforme Lagerung sicherzustellen, führt in der Regel dazu, dass ein Inspektor einen Non-Conformance Report (NCR) ausstellt. Dies führt zu einem Produktionsstopp, einem obligatorischen Ausschleifen aller Schweißnähte, die mit ungeprüften Stäben ausgeführt wurden, und zu hohen finanziellen Strafen. zur Lagerung Ihrer Schweißelektroden .
Bei der Bewertung der Ausrüstung für Ihre Anlage oder Ihr mobiles Bohrgerät ist es entscheidend, über die Grundkapazität hinaus zu schauen. Sie müssen die Hardwarekomponenten bewerten, die die Langlebigkeit, den thermischen Wirkungsgrad und die Widerstandsfähigkeit des Geräts in einer rauen Industrieumgebung bestimmen.
Der Thermostat ist das Gehirn des Betriebs. Analoge Thermostate nutzen einen Bimetallstreifen- oder Kapillarrohrmechanismus zur Wärmeregulierung. Diese werden im Dreck und Schlamm sehr geschätzt. Da ihnen empfindliche Mikroprozessoren fehlen, sind analoge Steuerungen äußerst widerstandsfähig gegenüber den intensiven Vibrationen einer Dieselschweißanlage und dem in der Luft schwebenden Schleifstaub. Sie bieten jedoch typischerweise eine größere Temperaturschwankung (±10 °F bis ±20 °F).
Digitale Steuerungen hingegen bieten eine punktgenaue Genauigkeit. Ein digitaler Thermostat verwendet ein Thermoelement, um die Innentemperaturen zu überwachen und die Heizelemente präzise anzupassen, wobei die Umgebung oft innerhalb von ±2 °F vom Sollwert gehalten wird. Dieses Maß an Genauigkeit ist für die Herstellung von Luft- und Raumfahrt-, Nuklear- und Hochdruckbehältern praktisch zwingend erforderlich.
Der thermische Wirkungsgrad bestimmt, wie viel Energie das Gerät verbraucht und wie sicher es für den Bediener ist, dagegen zu stoßen. Achten Sie bei der Durchsicht der Spezifikationen auf Geräte, die mit 1,5 bis 2 Zoll dicker Glasfaser oder Mineralwolle isoliert sind. Dadurch wird sichergestellt, dass die Außenhülle auch dann relativ kühl bleibt, wenn der innere Kern 800 °F erreicht, wodurch schwere Verbrennungsgefahren vermieden werden.
Die interne Architektur ist ein häufig übersehenes Merkmal. Das einfache Einwerfen verschiedener Arten von Schweißstäben in eine einzige, offene Kammer ist eine schreckliche Praxis, die zu Kreuzkontaminationen führt. Interne Regale ermöglichen eine ordnungsgemäße Konvektionsluftzirkulation und stellen sicher, dass die Stäbe in der Mitte des Stapels tatsächlich die Zieltemperatur erreichen. Insbesondere interne Trennwände sind unerlässlich. Die Lagerung von Weichstahl-E7018-Stäben im gleichen ungeteilten Raum wie 316L-Edelstahlstäbe kann zu versehentlicher Vermischung führen. Wenn ein Schweißer versehentlich den falschen Stab aus einem gemischten Stapel greift, wird die resultierende Schweißnaht unter galvanischer Korrosion leiden und letztendlich scheitern.
Die Anschaffung der richtigen Hardware ist nur der erste Schritt. Um Ihre Schweißkonstruktionen wirklich zu schützen, muss Ihr Team vor Ort strenge Standardarbeitsanweisungen (SOPs) umsetzen. Selbst die fortschrittlichste Technologie kann die unsachgemäße Handhabung eines Schweißers nicht ausgleichen.
Die Bestandsverwaltung ist von entscheidender Bedeutung. Schweißelektroden sind nach Entnahme aus der Originalverpackung nicht unbegrenzt haltbar. Um die Verschlechterung einzudämmen, müssen Fertigungsanlagen die First-In-First-Out-Methode (FIFO) implementieren. Bediener sollten mithilfe der internen Trennwände des Ofens ältere Stangen physisch von frischen trennen. Schweißer müssen explizit darin geschult werden, zuerst aus dem vorgesehenen „ältesten“ Abschnitt zu ziehen, um zu verhindern, dass ältere Stäbe monatelang am Boden des Stapels liegen bleiben.
Ein weiterer entscheidender Aspekt ist das Verständnis der harten Grenzen des Nachbackprozesses. Die chemische Flussmittelbeschichtung enthält spezielle Silikatbindemittel, die die pulverförmigen Mineralien und Legierungen am Kerndraht halten. Wenn der Stab extremen Rücktrocknungstemperaturen ausgesetzt wird, werden diese chemischen Bindemittel stark beansprucht.
Branchenvorschriften schreiben im Allgemeinen vor, dass eine stark freiliegende Elektrode höchstens ein oder zwei Mal nachgebacken werden darf. Bei wiederholtem Backen kristallisieren die Silikate. Das Flussmittel wird bei der Handhabung spröde und splittert ab. Daher ist die Verfolgung Ihrer Rücktrocknungszyklen obligatorisch. Wenn Stäbe ein zweites Mal ihren Grenzwert für die atmosphärische Belastung überschreiten, werfen Sie sie weg. Die Kosten für die Entsorgung einiger Pfund beschädigter Elektroden sind um ein Vielfaches niedriger als die Arbeitskosten für das Ausstechen einer rissigen Schweißnaht.
Die Wahl der richtigen Ausrüstung hängt letztendlich von Ihrem täglichen Verbrauch an Verbrauchsmaterialien, Ihrer Arbeitsumgebung und der Strenge der Vorschriften ab, nach denen Sie schweißen. Sie müssen Ihre spezifischen Temperaturanforderungen sorgfältig anpassen und den großen Unterschied zwischen dem bloßen Halten frischer Stangen und dem gewaltsamen erneuten Backen beschädigter Stangen verstehen.
Die Investition in einen speziellen Elektrodentrocknungsofen schützt Ihre gesamte Schweißqualität, stellt die strikte Einhaltung gesetzlicher Vorschriften sicher und spart Ihrem Unternehmen wertvolle Zeit und Geld, indem Nacharbeiten entfallen. Vermeiden Sie kostspielige Mängel und wahren Sie Ihren professionellen Ruf, indem Sie die Feuchtigkeitskontrolle ernst nehmen.
Sind Sie bereit, die Qualitätssicherung Ihres Shops zu verbessern? Durchsuchen Sie noch heute den vollständigen Katalog stationärer und tragbarer Geräte bei Starex Weld, um die genauen Kapazitäts- und Wärmespezifikationen zu finden, die Sie für Ihr nächstes großes Fertigungsprojekt benötigen.
Die Elektroden sollten unmittelbar nach dem Aufbrechen der werkseitigen hermetischen Versiegelung in einer Halteumgebung platziert werden. Das Ziel einer Warmhalteeinheit (die bei 250 °F bis 300 °F läuft) ist präventiv; Dadurch wird verhindert, dass das Flussmittel Umgebungsfeuchtigkeit aufnimmt. Wenn Sie die Stäbe mehrere Tage lang auf einer Werkbank liegen lassen, nehmen sie erhebliche Mengen an atmosphärischem Wasser auf. Sie können zwar später getrocknet werden, hierfür ist jedoch eine spezielle Hochtemperatur-Nachbackanlage (bei 500 °F bis 800 °F) erforderlich. Eine Standard-Warmhalteeinheit erzeugt nicht genügend Wärme, um tief absorbierte Feuchtigkeit auszukochen. Vorbeugung ist immer effizienter und sicherer als Wiederherstellung.
Ja, zu langes Backen ist ein schwerwiegender Betriebsfehler. Wenn die Elektroden bei höheren Temperaturen als den Herstellerangaben gebrannt werden oder sie zu viele Stunden lang einem erneuten Backzyklus mit hoher Hitze ausgesetzt werden, wird der Stab dauerhaft zerstört. Die extreme Hitze zersetzt die chemischen Bindemittel (Natrium- oder Kaliumsilikate) im Flussmittel. In diesem Fall wird das Flussmittel übermäßig trocken und spröde, was dazu führt, dass es bei der Handhabung oder beim Zünden eines Lichtbogens vom Kerndraht abplatzt. Die genauen Temperaturgrenzen entnehmen Sie bitte immer dem Datenblatt des jeweiligen Schweißzusatzwerkstoffherstellers.
Nicht alle Zusatzmetalle erfordern eine Wärmespeicherung; Tatsächlich werden einige dadurch ruiniert. Zelluloseelektroden wie E6010 und E6011 sind mit einem Flussmittel auf Papierbasis ausgestattet, das ausdrücklich einen bestimmten Feuchtigkeitsgehalt (normalerweise zwischen 3 % und 7 %) erfordert, um zu funktionieren. Diese innere Feuchtigkeit verdampft beim Schweißen, um das notwendige Schutzgas und den kraftvollen, grabenden Lichtbogen zu erzeugen, der für diese Stäbe charakteristisch ist. Wenn Zellulosestäbe einer erhitzten Umgebung ausgesetzt werden, trocknen sie vollständig aus, was zu einem schwachen, instabilen Lichtbogen und einer schlechten Durchdringung führt. Darüber hinaus haben massive MIG-Drähte und blanke WIG-Zusatzwerkstoffe keine Flussmittelbeschichtung und nehmen daher Feuchtigkeit nicht in einer Weise auf, die ein Wärmemanagement erfordert.
Die Verwendung eines Küchengeräts zum industriellen Schweißen von Stäben ist sowohl wirkungslos als auch äußerst gefährlich. Haushaltsgeräten mangelt es an einer robusten Isolierung, präzisen Temperatur-PID-Reglern und speziellen Lüftungssystemen, die für ein gleichmäßiges und sicheres Ausheizen von Industriefeuchtigkeit erforderlich sind. Noch wichtiger ist, dass es ein ernstes Gesundheitsrisiko darstellt. Das Flussmittel auf Schweißelektroden enthält komplexe Industriechemikalien, Metallpulver und Silikate. Beim Erhitzen dieser Materialien werden Dämpfe und chemische Abgase freigesetzt, die das Innere des Geräts verunreinigen. Das Backen industrieller Zusatzwerkstoffe in der gleichen Umgebung wie bei der Lebensmittelzubereitung stellt ein direktes toxikologisches Risiko für die menschliche Gesundheit dar.